Fabricación
33 TONELADAS: fabricación de un reductor de velocidad excepcional para un laminador circular.
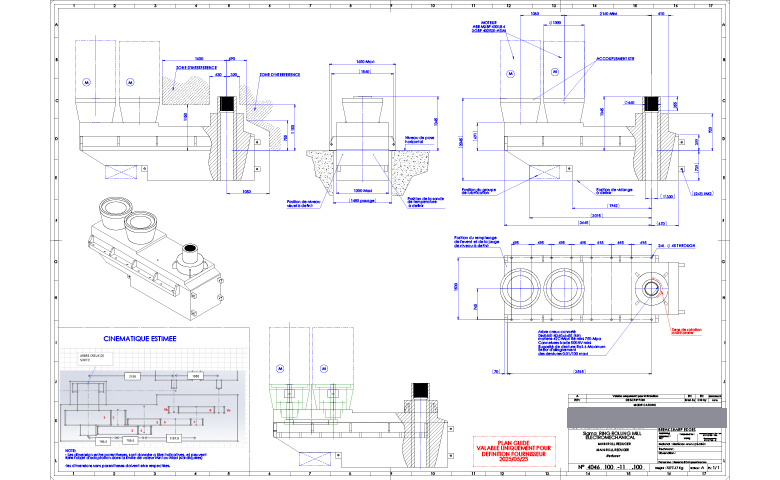
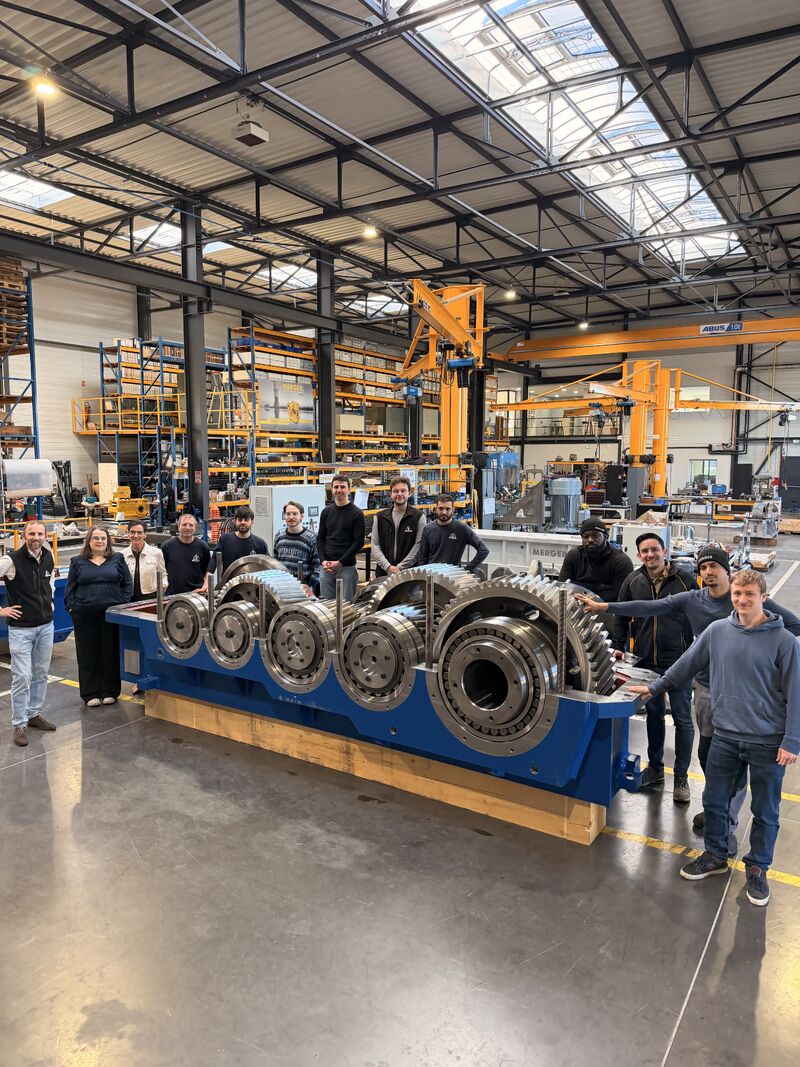
MERGER fabricó, para una empresa siderúrgica con sede en Italia, los componentes de transmisión de potencia de un laminador circular, incluyendo un reductor principal de 33 toneladas y dos reductores cónicos de 10 toneladas cada uno.
Diseño 100% MERGER para un actor de la industria siderúrgica italiana.
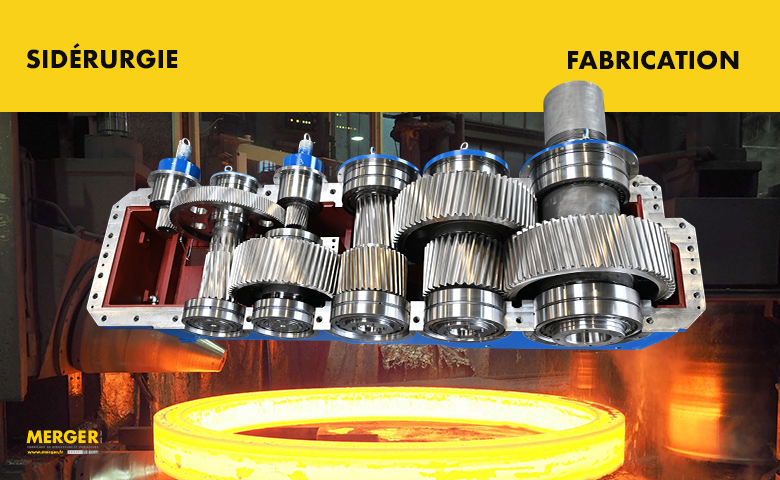
MERGER diseñó, ensambló y probó en su taller de Corbas un sistema de transmisión mecánica con una masa total de 53 toneladas . Este equipo, compuesto por dos reductores cónicos de 10 toneladas y un reductor principal de 33 toneladas, está destinado a la modernización de un laminador circular radial-axial operado por una empresa siderúrgica con sede en Italia.
Reestructuración del sistema de transmisión de una laminadora: los desafíos industriales del cliente.
El operador siderúrgico ha emprendido la reestructuración de su sistema de propulsión para cumplir tres objetivos principales:
- Evolucionando la infraestructura para permitir laminación en caliente de coronas de acero diámetros mayor, una operación que requiere un aumento significativo del par aplicado.
- Limitar la diversidad de habitaciones Las piezas de repuesto se almacenan en las instalaciones mediante la imposición de un único tipo de motorización para todo el proceso (uso exclusivo de motores eléctricos ABB tipo M3BP 400, cada uno con una potencia de 630 kW).
- Elimine el riesgo de tiempos de inactividad no planificados.En la producción de acero, una falla en la transmisión en un flujo caliente conduce al enfriamiento de las piezas metálicas, pérdidas de materia prima y aumento de costos. El cumplimiento debía ser 100% validado en fábrica antes del envío como parte de la puesta en marcha inmediata.
Un reto técnico: las características específicas de las cajas de engranajes MERGER
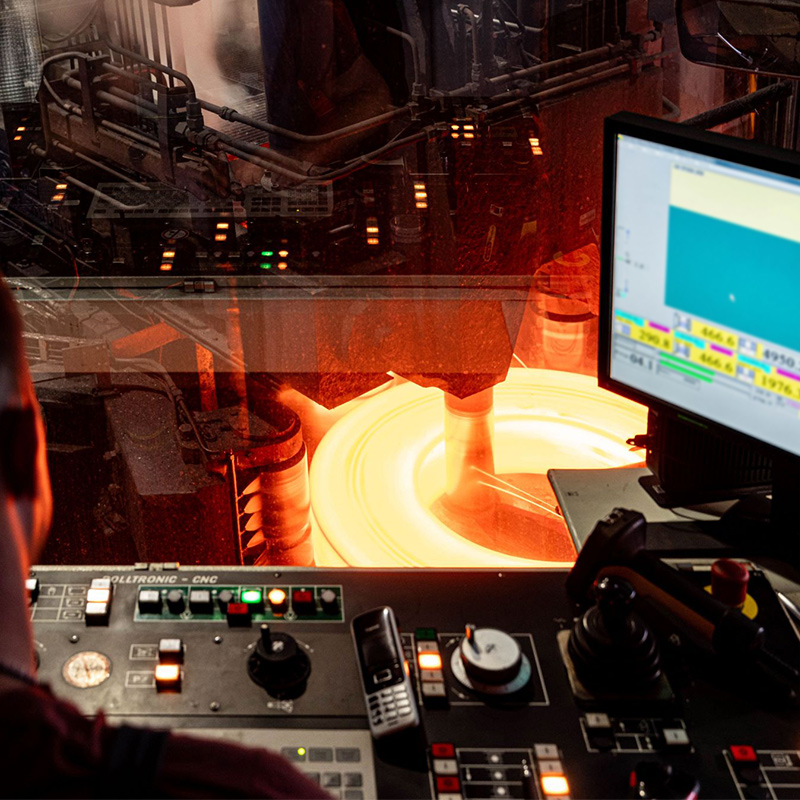
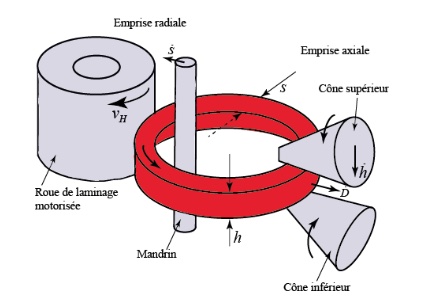
La laminadora recibe inicialmente una pieza en bruto circular, gruesa y de pequeño diámetro, de acero en bruto. Esta pieza sólida se calienta a alta temperatura para hacerla maleable. A continuación, el rodillo principal ejerce una presión continua sobre la pared de este anillo giratorio. Bajo el efecto de esta fuerza mecánica, el acero se comprime, se estira y se adelgaza. El material se expande hacia afuera. Este proceso de laminación mecánica aumenta el diámetro final del anillo a la vez que reduce su espesor, del mismo modo que se agranda un anillo de masa al extenderlo. Para soportar las tensiones mecánicas derivadas de la aplicación, nuestros equipos tuvieron que instalar topes de carga axial. Se prestó especial atención a su dimensionamiento.
Ubicación y función del reductor principal de 33 toneladas.
El reductor principal proporciona el accionamiento al laminador central. Su función es transmitir la potencia necesaria para deformar y estirar un anillo de acero caliente.
Esta potencia se obtiene acoplando dos motores ABB tipo M3BP 400, cada uno con una potencia de 630 kW. Al funcionar simultáneamente, la potencia total a la entrada de la caja de engranajes es de 1230 kW.
Cinemática y dimensionamiento de la caja de cambios principal
Escenas cinematográficas:
-
Arquitectura: Sistema de eje de entrada paralelo de doble entrada/salida única.
-
Etapas de reducción: configuración de tren de 4 engranajes.
-
Flujo de potencia: Los dos engranajes de entrada de alta velocidad reciben potencia de ambos motores. Engranan con un conjunto de engranajes intermedios comunes para combinar los pares. Luego, transfieren esta potencia total al eje de baja velocidad .
-
Sentido de rotación: Antihorario.
apresto
-
Relación de reducción exacta: 80,248.
-
Potencia nominal admisible: 2 x 630 kW (es decir, una potencia instalada total de 1260 kW).
-
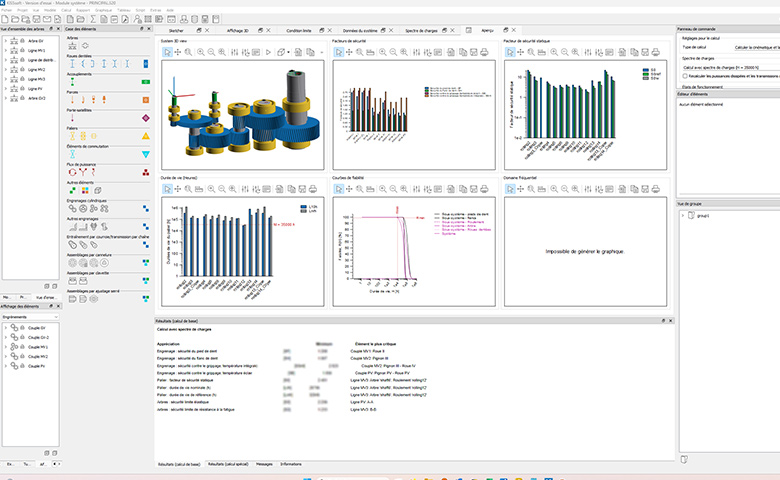
Cálculos de resistencia: La oficina de diseño de MERGER realizó los cálculos de la geometría y los perfiles de los dientes utilizando el software KISSsoft según la norma ISO 6336. Un estudio complementario con CETIM validó la resistencia de los ejes a las tensiones termomecánicas.
Características mecánicas y peso
Características mecánicas:
-
Material del engranaje: acero 18CrNiMo7-6. En la clasificación metalúrgica, este grado es, por definición, un acero especial para cementación. Su bajo contenido de carbono (~0,18 %) requiere la aplicación de carbono superficial (cementación) seguida de un tratamiento térmico (temple) y un proceso de revenido estabilizador para lograr la relación dureza/endurecimiento deseada. Estas operaciones se conocen comúnmente como CTR (cementación/temple/revenido). Estos tratamientos térmicos se realizan después del mecanizado de los engranajes, pero antes de la etapa final de rectificado.
-
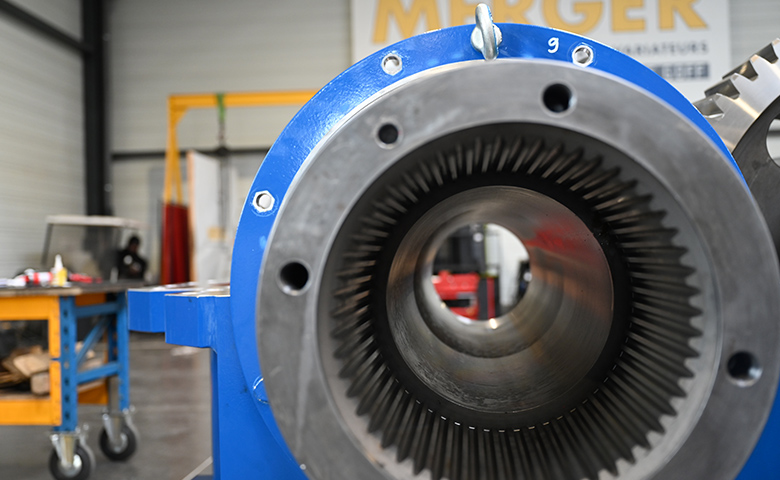
Interfaz de conexión y salida: Eje estriado hueco según DIN 5480 (N340 x 6 x 55 – 8H) . Este eje utiliza acero 42CrMo4 tratado ( Re > 750 MPa ) con estrías endurecidas por inducción a un mínimo de 500 HV.
-
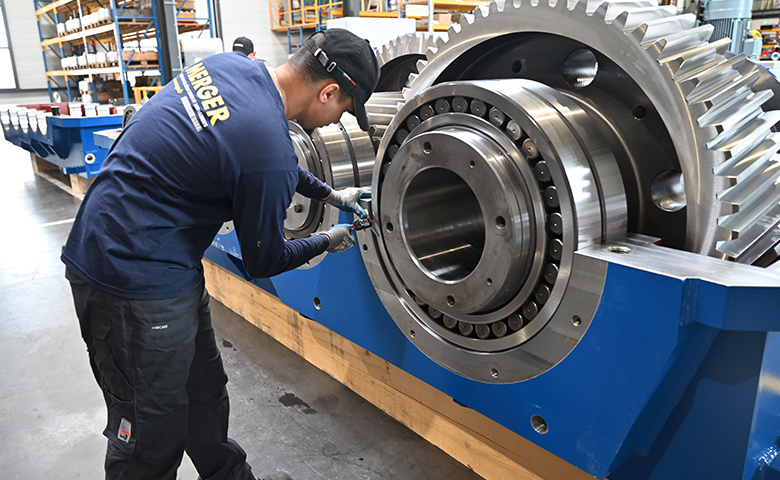
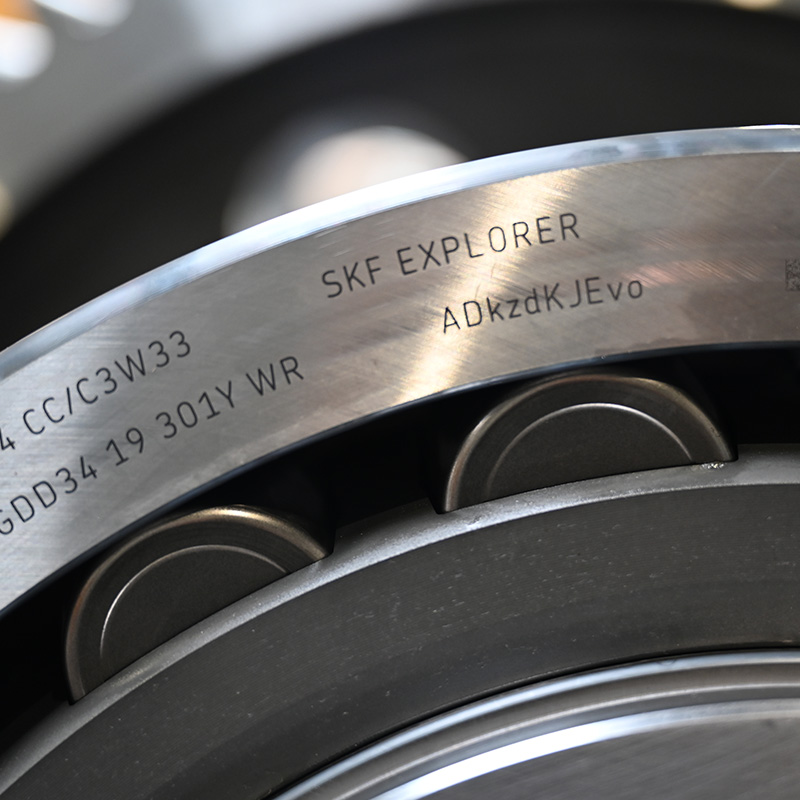
Sistema de guiado (cojinetes): Los ejes utilizan cojinetes SKF de alta capacidad . Incorporan una holgura radial C3 para absorber la dilatación térmica durante la fabricación del acero.
-
Lubricación y sellado: El sistema combina la lubricación por salpicadura con la lubricación forzada mediante una bomba externa con filtro dúplex. Las juntas tóricas en las tapas y los sellos de laberinto en la salida del eje garantizan el sellado.
Peso:
-
Masa en vacío: Aproximadamente 8.500 kg (27 toneladas).
-
Peso en funcionamiento: 33 000 kg (33 toneladas). Este peso incluye el depósito lleno de lubricante, los acoplamientos y los accesorios. Se trata de la transmisión más pesada fabricada por MERGER en su taller de Corbas (69).
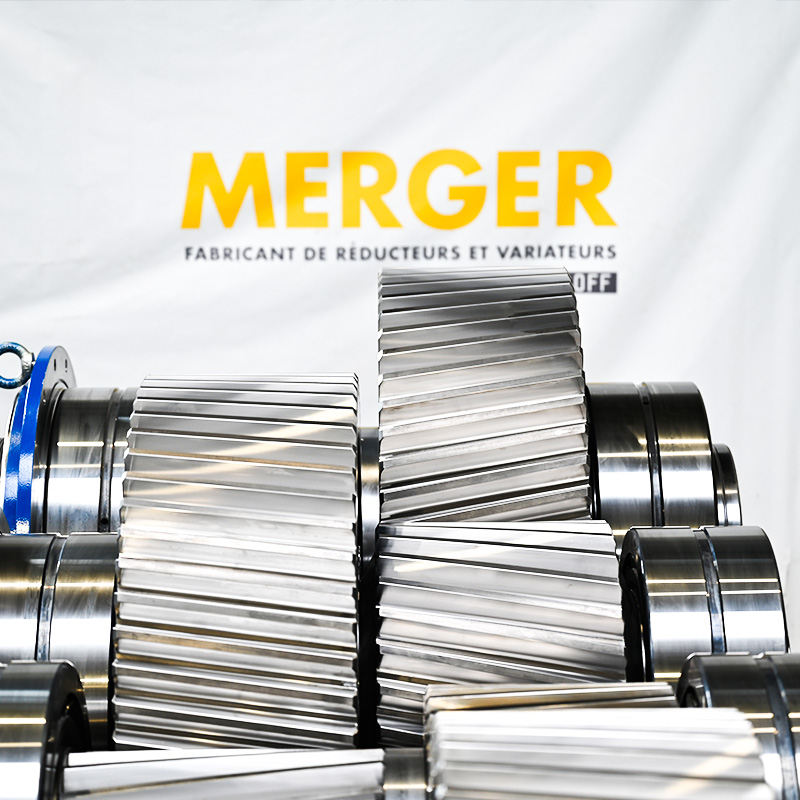
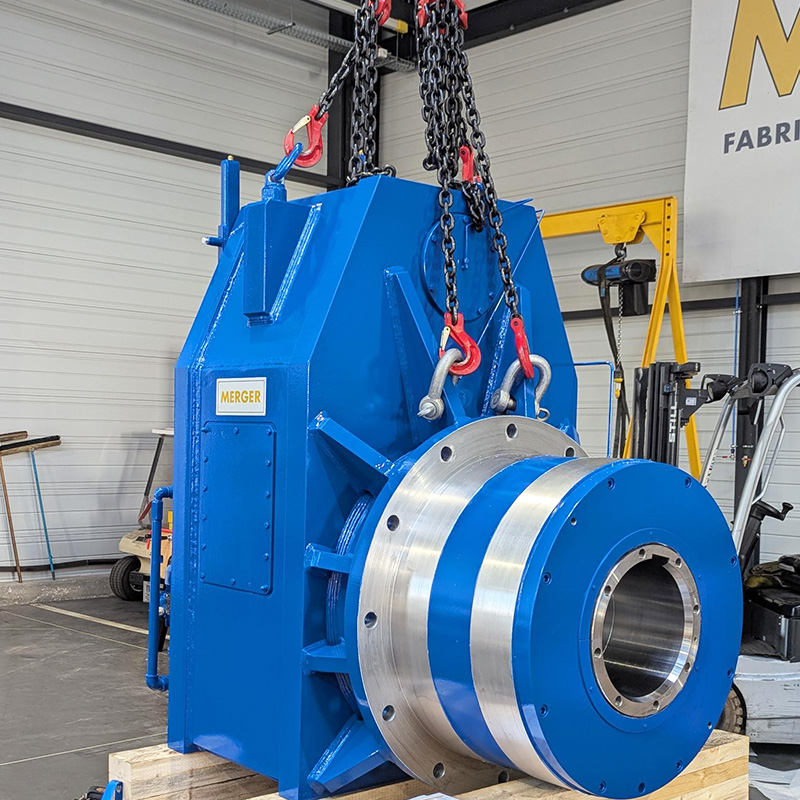
Los reductores de cono de 10 toneladas
Estas dos unidades (conos superior e inferior) gestionan la transmisión de potencia en los ejes geométricos secundario y complementario del proceso radial-axial. Accionan los conos que comprimen y calibran el acero en sus caras extremas. De este modo, controlan la altura del anillo mientras la caja de engranajes principal aumenta su diámetro.
Estas cajas de engranajes están ubicadas justo alrededor del área de conformado . Tienen una inclinación de 17,50° con respecto al nivel del piso del laminador . Una acciona el accionamiento superior y la otra el accionamiento inferior. Ambas unidades giran en direcciones opuestas.
Cinemática y dimensionamiento de reductores cónicos
Escenas cinematográficas:
-
Arquitectura: Reductor combinado ortogonal.
-
Etapas de reducción: configuración de tren de 3 engranajes.
-
Flujo de potencia: La primera etapa de entrada utiliza un par espiral para cambiar la dirección del eje de entrada del motor en 90°. A continuación, dos trenes de engranajes helicoidales paralelos realizan la reducción de velocidad principal.
-
Sentido de rotación: En el sentido de las agujas del reloj y en sentido contrario a las agujas del reloj.
dimensionamiento:
-
Relación de reducción exacta: 19,104.
-
Potencia nominal admisible: 630 kW por unidad.
-
Velocidades nominales: El dispositivo reduce la velocidad de entrada de 1491 rpm (motor ABB M3BP 400) a una velocidad de salida de 78 rpm.
-
Cálculos de durabilidad: El modelado realizado con KISSsoft garantiza el comportamiento de los dientes ante cambios de ciclo y golpes de penetración en la palanquilla de acero.
Características mecánicas y peso de los 2 reductores
Características mecánicas:
-
Material de los engranajes: Al igual que en el reductor principal , el material de los engranajes cónicos helicoidales y espirales es acero aleado cementado, templado y rectificado (CTR).
-
Interfaz de conexión y salida: Eje hueco rígido acoplado a un disco de contracción ( diámetro interior ). Este sistema garantiza una conexión por fricción sin chaveta . Elimina la holgura mecánica y no está sujeto a vibraciones ni inversión de carga.
-
Sistema de guiado (rodamientos): El eje hueco utiliza rodamientos axiales de rodillos cónicos SKF , que soportan el empuje axial del cono , y rodamientos de rodillos esféricos grandes (500 x 830 x 325) que soportan las fuerzas radiales.
-
Lubricación y sellado: Una red de tuberías rígidas internas y colectores de inyección pulverizan aceite a presión directamente en los puntos de contacto. Los sellos de laberinto protegen las carcasas de los cojinetes del agua de desincrustación, la cal y otros contaminantes del entorno.
Peso:
-
Masa en vacío: Aproximadamente 8.500 kg (8,5 toneladas).
-
Masa en orden de marcha: 10 000 kg (10 toneladas) por unidad. Este peso incluye el sistema de lubricación, los fluidos, el soporte de interfaz del motor y los accesorios (sensores, válvula, etc.).
Galería de fotos
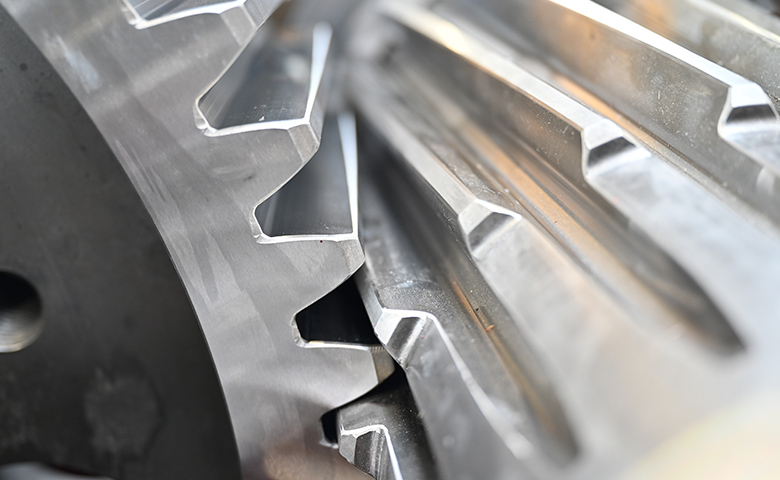
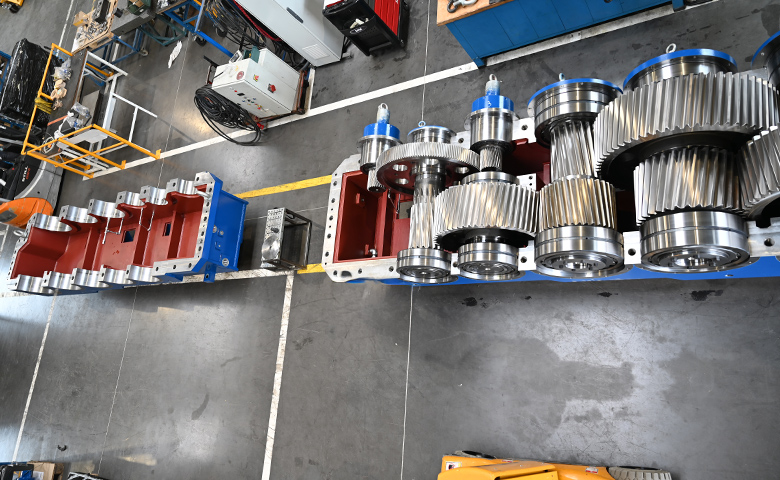
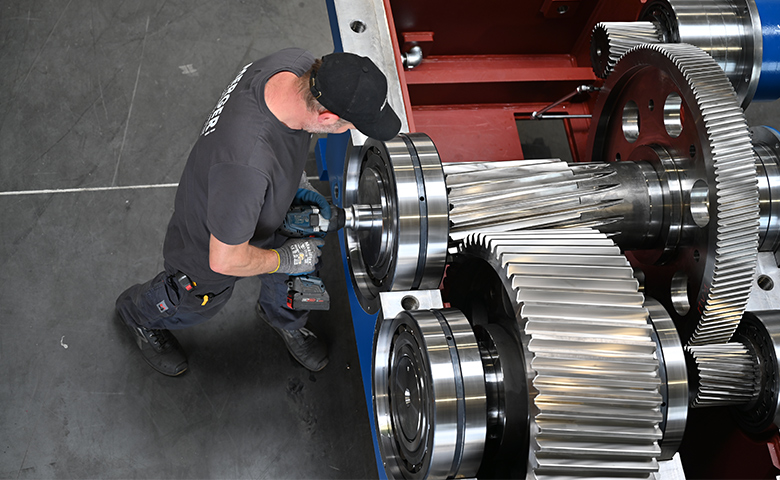
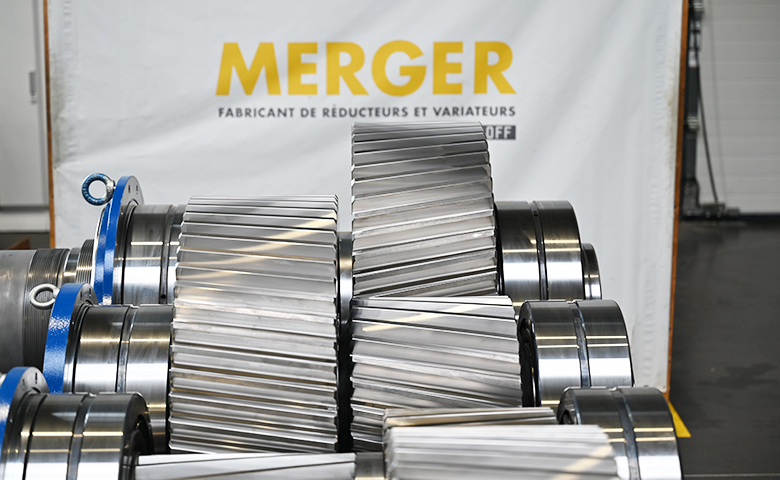
Laminación en caliente: el principio de la deformación mecánica
La máquina recibe inicialmente una pieza de acero en bruto (llamada tocho o anillo en bruto), que es gruesa, alta y de pequeño diámetro. Esta pieza maciza se precalienta a una temperatura muy alta para hacerla maleable.
A continuación, el laminador utiliza la fuerza combinada de varios cilindros para aplastar y estirar el metal:
- Acción radial (controlada por el reductor principal): El cilindro principal ejerce una presión continua sobre la pared exterior del anillo giratorio. Bajo esta fuerza mecánica extrema, el acero se aplasta, se adelgaza y se estira. Esta acción aumenta el diámetro final de la corona.Es el mismo principio físico que cuando se ensancha un anillo de masa haciéndolo rodar entre los dedos: cuanto más fina se vuelve la pared, mayor es el diámetro del anillo.
- La acción axial (gestionada por los reductores cónicos): A medida que aumenta el diámetro, dos cilindros cónicos sujetan el acero por sus caras superior e inferior. Esta acción permite para calibrar con precisión la altura y la planitud de la coronaevitando que el metal se deforme de forma incontrolable bajo la presión del cilindro principal.
¿Para qué producto terminado?
Gracias a este doble trabajo simultáneo (radial y axial), el laminador transforma un bloque compacto de metal en una corona o anillo de acero de gran diámetro , perfectamente circular, con un espesor y una altura estrictamente controlados.
Estas piezas (coronas laminadas sin costura) se utilizan posteriormente en industrias de alta tecnología para la fabricación de:
-
Cojinetes de gran tamaño (para aerogeneradores o túneles).
-
Bridas de conexión para tanques o tuberías.
-
Componentes para los sectores aeronáutico, ferroviario o espacial.
Las limitaciones técnicas de este proceso de fabricación
Restricciones relacionadas con la aplicación final:
El proceso de laminado en caliente para las coronas crea un entorno de trabajo exigente, especialmente para los componentes de transmisión:
-
Fuerzas multidireccionales combinadas: El proceso aplica simultáneamente cargas en dos ejes geométricos distintos. Las cajas de engranajes deben absorber fuerzas radiales continuas durante la reducción del espesor del anillo, así como fuerzas axiales permanentes durante la calibración de las caras de los extremos.
-
Un régimen de choques mecánicos repetidos: El contacto de la pieza de acero térmico entre los cilindros de laminación provoca picos de carga instantáneos (choques de penetración) que se transmiten directamente a los ejes y engranajes.
- Condiciones térmicas adversas y contaminación: Las carcasas operan en las inmediaciones del metal en MERGER. Están sometidas a una fuerte radiación térmica, a la pulverización de agua relacionada con el proceso de desincrustación y a una atmósfera saturada de incrustaciones, partículas de óxido de hierro altamente abrasivas.
Los requisitos arquitectónicos de las especificaciones
El operador de la acería ha formulado criterios específicos con el fin de estandarizar su planta:
-
Una limitación singular en cuanto a la motorización: el cliente está obligado a utilizar exclusivamente motores eléctricos estandarizados ABB de 630 kW.
-
Arquitectura obligatoria de doble motor: Para lograr la potencia requerida de 1260 kW en el accionamiento principal con estos motores impuestos, MERGER tuvo que diseñar una caja de engranajes específica con un eje de entrada doble paralelo que incorpora un sistema de suma de potencia mecánica.
-
Relaciones de reducción precisas: Los dispositivos debían cumplir con una cinemática estricta, concretamente una relación exacta de 80,248 para el reductor principal (4 trenes de reducción) y de 19,104 para los reductores cónicos (3 etapas con accionamiento angular de 90°).
- Cero defectos antes del envío: Debido a los elevados costes financieros que supondría un fallo en el flujo de metal fundido, MERGER tuvo que validar al 100% el rendimiento y la durabilidad de los engranajes en su banco de pruebas de fábrica (análisis vibracionales, termográficos y pruebas de contacto azul) antes de firmar el contrato de entrega.
Las soluciones específicas propuestas por nuestra oficina de diseño
Para cumplir con precisión las limitaciones de la laminadora italiana, la oficina de diseño de MERGER estudió todas las restricciones relacionadas con las especificaciones y propuso soluciones específicas que fueron validadas por el cliente.
- La implementación de un sistema de lubricación forzada: Para disipar el calor generado por el proceso y el funcionamiento interno, cada reductor está asociado a una unidad de lubricación motorizada independiente, equipada con sensores de flujo, filtros y bloques de refrigeración de aceite.
- Un sistema de sellado reforzado: Para proteger los mecanismos internos del agua de proceso y las incrustaciones, MERGER ha implementado sistemas de sellado dinámico específicos (sellos de laberinto y deflectores) en las salidas de los ejes. De este modo, las salidas de los ejes quedan protegidas por sistemas sin contacto, lo que impide que cualquier contaminante penetre en los rodamientos.
- La elección de rodamientos SKF reforzados: La guía la proporcionan los rodamientos de rodillos de alta capacidad del catálogo. SKF (específicamente las series 22344, 22356 y 23264 para la caja de cambios principal). Fueron seleccionadas específicamente con un Conjunto radial C3 para absorber aumentos significativos de temperatura sin riesgo de bloqueo o agarrotamiento de las bolas/rodillos.
Nuestro servicio: desde el estudio inicial hasta la entrega de las cajas de engranajes para laminadores.
La fase de ingeniería, notas de cálculo y modelado
El proyecto comienza con una fase de estudio esencial para dimensionar los equipos sometidos a pares de torsión extremos y golpes repetidos.
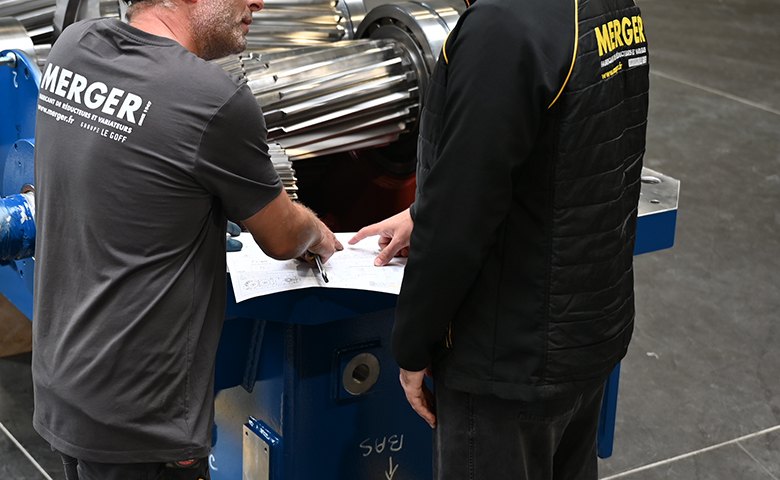
Cálculos de resistencia de los engranajes: La oficina de diseño interna de MERGER utilizó el software de simulación KISSsoft para modelar los perfiles de los engranajes y calcular su resistencia a la fatiga y a la rotura según la norma internacional ISO 6336. MERGER proporcionó una nota de cálculo para todo el proyecto.
Covalidación de la resistencia a los impactos: MERGER colaboró con ingenieros expertos de CETIM (Centro Técnico de Industrias Mecánicas) para validar la resistencia mecánica de los ejes y la ausencia de deformación de las carcasas ante picos de carga durante la penetración del acero en el tren de laminación.
Diseño de arquitecturas específicas: Nuestros ingenieros elaboraron los planos generales para la carcasa de doble motor con ejes paralelos (reductor principal) y las carcasas ortogonales (reductores cónicos).
Fabricación, corte y tratamientos termoquímicos
-
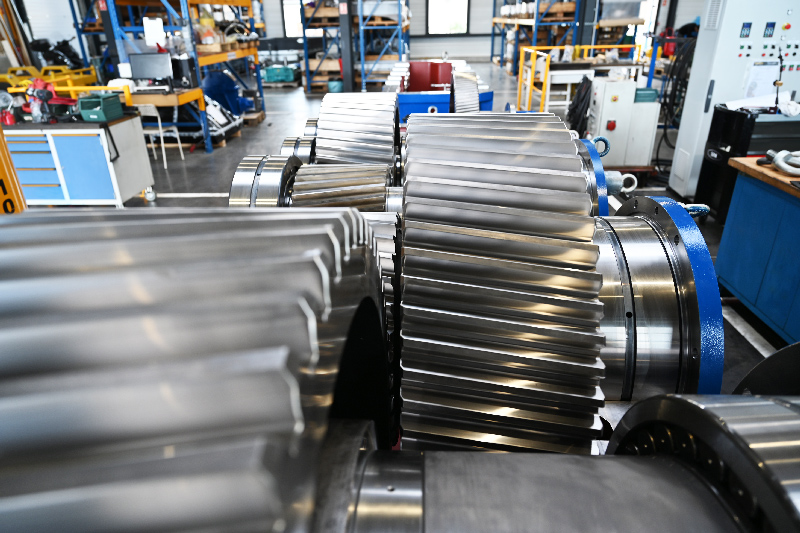
Mecanizado y corte de los engranajes : Todos los engranajes fueron mecanizados a partir de un bloque sólido de acero específico para la industria metalúrgica/acero.
-
Tratamientos de endurecimiento térmico : Los engranajes fueron sometidos a un ciclo de carburización y temple.
-
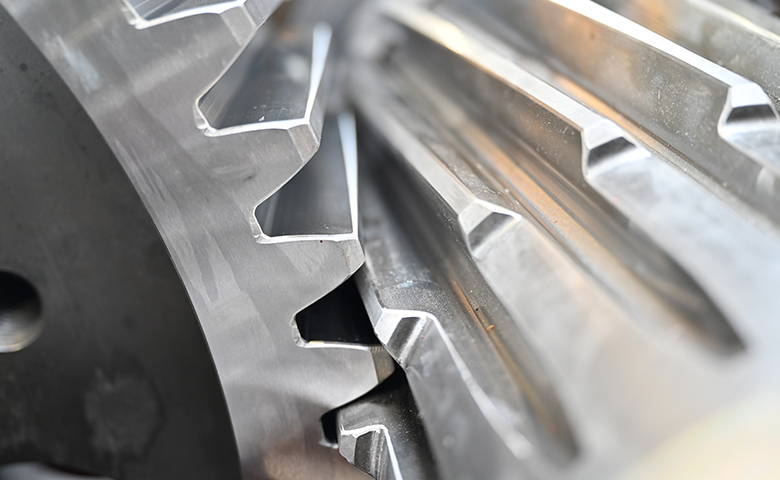
Rectificado final del perfil : Tras el procesamiento, los dientes de los engranajes se rectifican en máquinas de alta precisión para lograr una geometría perfecta y una rugosidad máxima muy baja ( Ra = 0,8 ). Esta operación es especialmente importante para conseguir un engranaje suave, limitar la generación de calor y reducir las vibraciones.
Montaje y ajuste mecánico en el taller
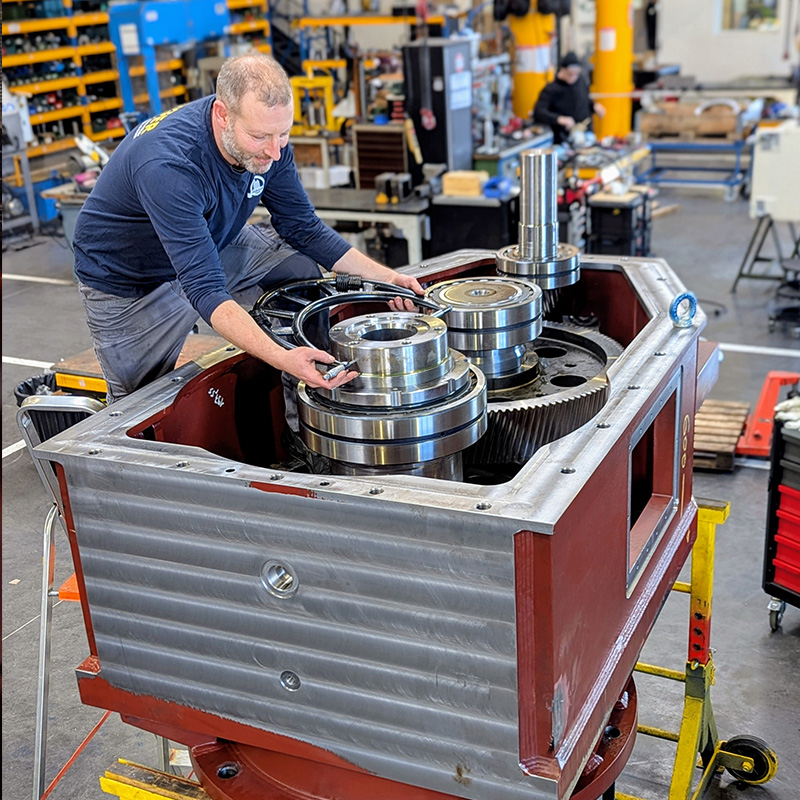
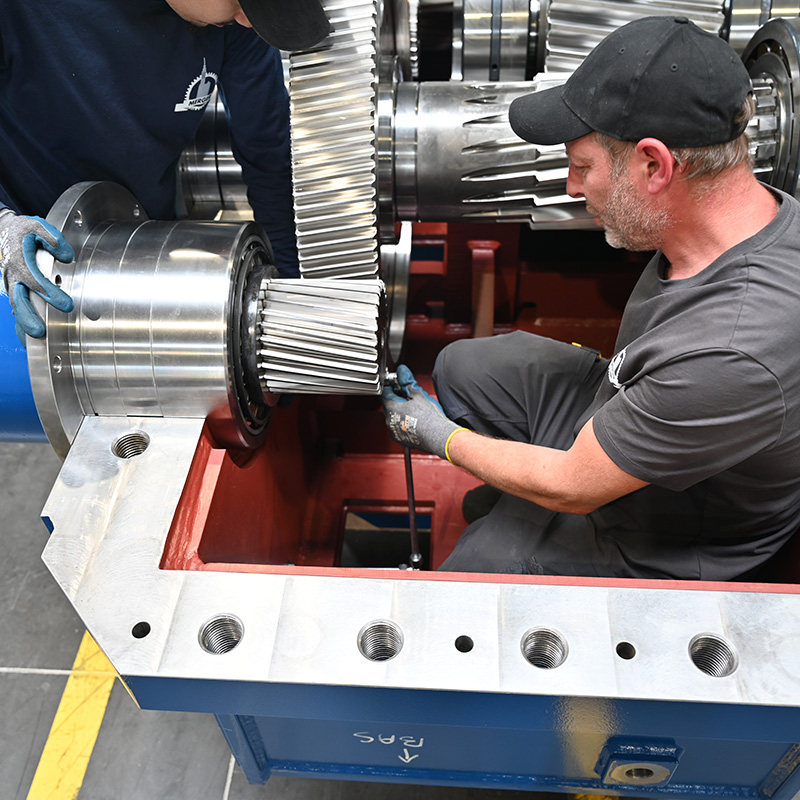
El montaje se realizó en nuestro taller de Corbas. El proceso, desde la preparación hasta la entrega de la caja de cambios principal, duró un mes.
-
Montaje de rodamientos: Los rodamientos SKF se instalan mediante un sistema de termofijación. Se utilizan rodamientos de rodillos cónicos para el eje de entrada cónico y rodamientos de rodillos esféricos para la caja de engranajes principal. Los rodamientos de la caja de engranajes principal cuentan con un ajuste específico adaptado a las exigencias térmicas de la industria siderúrgica.
-
Prueba de contacto entre los dientes con azul de Prusia: Antes de cerrar las carcasas, se realiza una prueba de contacto mecánico con azul de Prusia. Esto permite verificar visualmente que la superficie de contacto entre los dientes se distribuye uniformemente a lo largo de todo el ancho del piñón.
-
Ajuste y cierre de la carcasa: Se ensamblan las carcasas de acero soldadas. Los tornillos estructurales, de clase de calidad 12.9 , se aprietan al par nominal mediante herramientas de apriete controlado. Todas las chavetas internas utilizadas reciben un tratamiento que les confiere una dureza mínima de 110 daN/mm².
Análisis y control
Antes de autorizar la entrega, cada unidad fue sometida a un protocolo de control en condiciones de vacío y de carga para validar su comportamiento dinámico.
-
Análisis espectral de vibraciones: Los acelerómetros midieron el comportamiento vibratorio de los engranajes y cojinetes para detectar la más mínima anomalía de engranaje.
-
Monitorización termográfica: Las cámaras térmicas monitorizan los cambios de temperatura en los rodamientos SKF para validar el correcto funcionamiento del circuito de lubricación.
-
Pruebas del circuito hidráulico: MERGER comprobó la estanqueidad de las tapas (equipadas con juntas tóricas) y de las salidas del eje (protegidas por juntas laberínticas y deflectores). Se probaron y calibraron los indicadores eléctricos de obstrucción del filtro y las sondas de temperatura del sistema de lubricación forzada.
Protección y preparación antes del envío
-
Expediente técnico del fabricante: MERGER ha registrado todos los informes de control, los certificados de materiales de los aceros (18CrNiMo7-6 y 42CrMo4) y las curvas de ensayo en el expediente técnico final.
-
Protección y transporte pesado: Los reductores fueron vaciados, recibieron un tratamiento anticorrosión interno y posteriormente pintados (color RAL 7041).
Descubre más imágenes del proyecto.